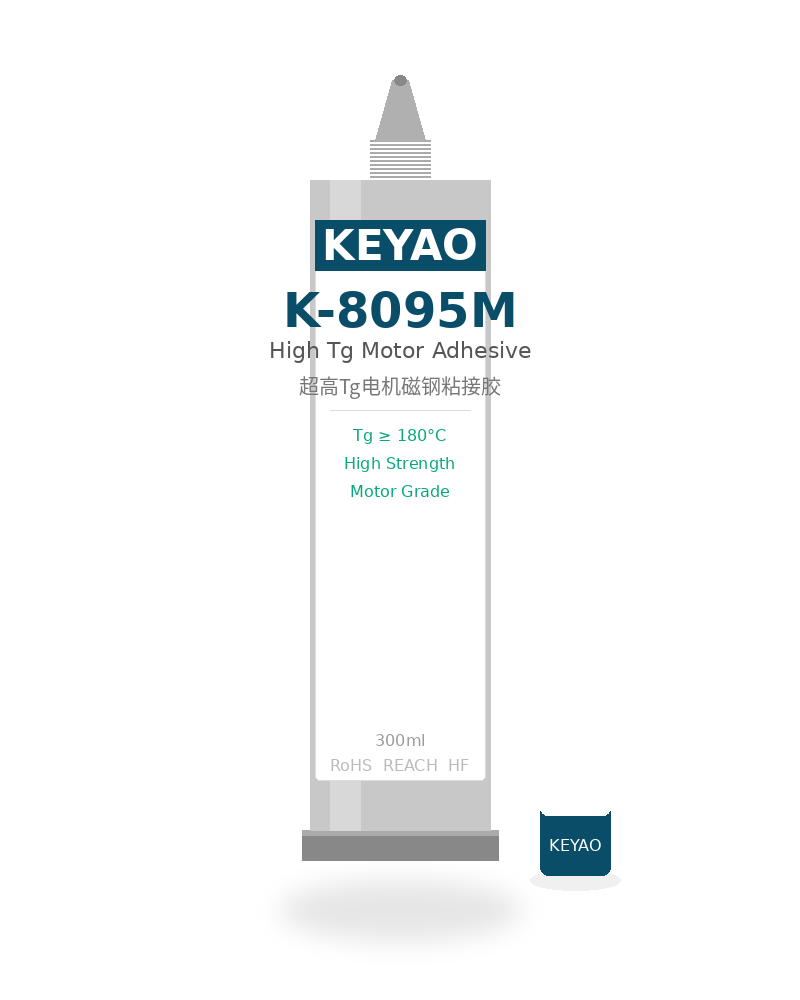
| 产品型号 | K-8095M |
| 产品类型 | 单组份环氧树脂胶 |
| 外观 | 乳白色膏状 |
| 粘度 (25°C, mPa·s) | 45,000 ~ 65,000 |
| 密度 (g/cm³) | 1.45 ± 0.05 |
| 固含量 | 100%(无溶剂) |
| 玻璃化转变温度 Tg | ≥ 180°C |
| 热分解温度 Td | ≥ 350°C |
| 使用温度范围 | -55°C ~ 220°C |
| 热导率 | 0.8 W/(m·K) |
| 热膨胀系数 CTE | 45 ppm/°C (<Tg) |
| 150 ppm/°C (>Tg) |
| 剪切强度 (钢-钢) | ≥ 30 MPa |
| 剪切强度 (磁钢-钢) | ≥ 25 MPa |
| 拉伸强度 | ≥ 55 MPa |
| 弯曲强度 | ≥ 90 MPa |
| 冲击强度 | ≥ 15 kJ/m² |
| 硬度 (Shore D) | ≥ 85 |
| 体积电阻率 | ≥ 1×10¹⁵ Ω·cm |
| 表面电阻率 | ≥ 1×10¹⁴ Ω |
| 介电强度 | ≥ 20 kV/mm |
| 介电常数 (1MHz) | 3.5 ± 0.3 |
| 介质损耗 (1MHz) | ≤ 0.02 |
| 标准固化条件 | 150°C × 60min |
| 快速固化条件 | 160°C × 40min |
| 低温固化条件 | 130°C × 90min |
| 适用期 (25°C) | 7天 |
| 储存条件 | 2~8°C 冷藏 |
| 保质期 | 6个月 |
| 包装规格 | 300ml/支, 1kg/罐 |
| 环保认证 | ROHS / REACH / 无卤 |
| 检测报告 | SGS / MSDS |
| 阻燃等级 | UL94 V-0 |
驱动电机工作温度可达150-180°C,K-8095M的高Tg特性确保磁钢在高温下不脱落、不位移。已通过多家新能源车企验证。
高精度伺服电机对磁钢粘接的尺寸稳定性要求极高。K-8095M固化后收缩率低,确保电机运行精度。
冶金、矿山等高温环境工业电机,长期工作温度超过150°C。K-8095M可在220°C下长期稳定工作。
用丙酮或异丙醇清洗磁钢和铁芯表面,去除油污和氧化层。建议喷砂或打磨处理,提高粘接强度。
从冷藏取出后,在室温下回温30-60分钟,待胶温升至室温后再使用。切勿加热回温。
使用点胶机或手动胶枪在磁钢粘接面均匀涂胶,胶层厚度控制在0.1-0.3mm。
将磁钢放入铁芯槽中,轻轻旋转确保胶层均匀分布。用夹具固定位置。
放入烘箱,150°C保温60分钟。随炉冷却至室温后取出。
固化后检查外观无气泡、无溢胶。进行剪切强度抽检,确保≥30MPa。
A: 主要区别在固化温度。K-8095M需要150°C固化,性能更优;K-8065M可80°C低温固化,适合热敏感材料。两者Tg都可达到180°C以上。
A: 可以。K-8095M对钕铁硼、铁氧体、钐钴等磁性材料都有优异的粘接强度。建议对磁钢表面进行磷化或喷砂处理。
A: K-8095M属于高强度结构胶,硬度较高。如需更好韧性,可考虑K-901M改性环氧结构胶,断裂伸长率更高。
A: 300ml装最小起订量10支,1kg装最小起订量5罐。可提供免费样品测试(50ml)。